ในยุค Industry 4.0 การวัดประสิทธิผลของโรงงานที่แม่นยำคือจุดเริ่มต้นของการปรับปรุงประสิทธิภาพการผลิต OEE (Overall Equipment Effectiveness) กลายเป็น KPI มาตรฐานที่โรงงานชั้นนำทั่วโลกใช้ เพราะมันสรุปทุกปัญหาในตัวเลขเดียว
OEE คืออะไร?
OEE คือดัชนีที่วัดว่าเครื่องจักรหรือสายการผลิตทำงานได้ "ดี" แค่ไหนเมื่อเทียบกับศักยภาพสูงสุด ค่า OEE 100% หมายถึงผลิตของดี 100% โดยไม่มี downtime และทำได้เร็วเท่าความเร็วออกแบบ
มาตรฐานอุตสาหกรรม:
- OEE 40% — ระดับเริ่มต้น (โรงงานทั่วไปไม่ได้วัด)
- OEE 60% — ระดับเฉลี่ยอุตสาหกรรม
- OEE 85% — World Class (Toyota, Bosch ระดับนี้)
สูตรคำนวณ OEE
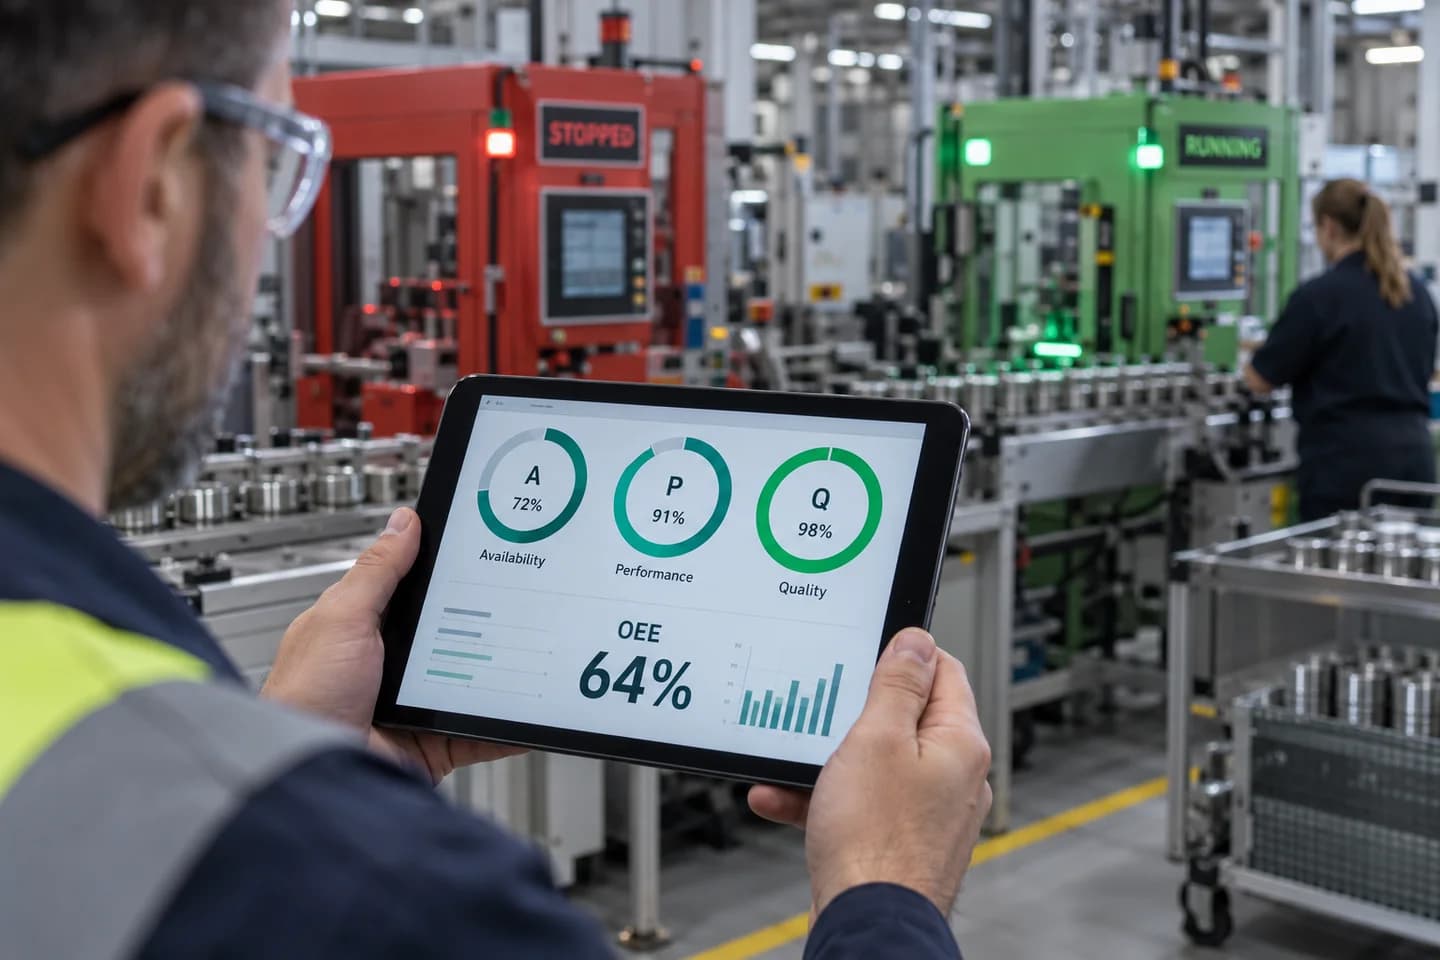
OEE = Availability × Performance × Quality
1. Availability (ความพร้อมใช้งาน)
Availability = Run Time / Planned Production Time
วัดว่าเครื่องเปิดทำงานจริงนานแค่ไหน หัก downtime ทั้งหมด (เครื่องเสีย, เปลี่ยนแม่พิมพ์, รอวัตถุดิบ)
2. Performance (ประสิทธิภาพ)
Performance = (Ideal Cycle Time × Total Count) / Run Time
วัดว่าเครื่องทำงานเร็วตามที่ออกแบบหรือไม่ หัก micro-stops และความเร็วที่ลดลง
3. Quality (คุณภาพ)
Quality = Good Count / Total Count
วัดสัดส่วนของดีที่ผลิตได้ หักของเสียและงานทำซ้ำ
ตัวอย่างคำนวณจริง
โรงงานหนึ่งทำงาน 8 ชั่วโมง (480 นาที):
- Planned downtime 30 นาที → Planned Production = 450 นาที
- Unplanned downtime 60 นาที → Run Time = 390 นาที
- ผลิตได้ 1,800 ชิ้น (Ideal cycle 12 ชิ้น/นาที)
- ของเสีย 50 ชิ้น → ของดี 1,750 ชิ้น
คำนวณ:
- Availability = 390/450 = 86.7%
- Performance = (1/12 × 1,800)/390 = 38.5% ⚠️ ต่ำมาก
- Quality = 1,750/1,800 = 97.2%
- OEE = 86.7% × 38.5% × 97.2% = 32.4%
ตัวเลขนี้บอกชัดว่าปัญหาหลักอยู่ที่ Performance — เครื่องเดินช้ากว่าออกแบบมาก ต้องไปดู micro-stops หรือความเร็วลดลง
Six Big Losses ที่ OEE จับได้
OEE ออกแบบมาเพื่อจับ 6 สาเหตุหลักของการสูญเสียในโรงงาน:
| หมวด | สาเหตุ | ตัวอย่าง | |------|--------|----------| | Availability | 1. Equipment Failure | เครื่องเสีย, มอเตอร์ไหม้ | | Availability | 2. Setup & Adjustments | เปลี่ยนแม่พิมพ์, ปรับเครื่อง | | Performance | 3. Idling & Minor Stops | sensor หยุดชั่วคราว | | Performance | 4. Reduced Speed | เครื่องช้ากว่าออกแบบ | | Quality | 5. Process Defects | ของเสียระหว่างผลิต | | Quality | 6. Reduced Yield | ของเสียตอน startup |
ทำไมต้องวัด OEE ด้วยระบบดิจิทัล?
การวัด OEE ด้วยมือ (กระดาษ + Excel) มีปัญหา:
- ข้อมูลล่าช้า 1-7 วัน → แก้ไขไม่ทัน
- ผู้ปฏิบัติงานกรอกข้อมูลไม่ตรง (lossy)
- ไม่เห็น micro-stops ที่กินเวลา 30 วินาที-2 นาที
- รวมข้อมูลข้ามเครื่อง/ข้ามกะทำได้ยาก
ระบบ OEE อัตโนมัติเชื่อมต่อกับ PLC/sensor ของเครื่องโดยตรง เก็บข้อมูล real-time และคำนวณ OEE ทุก 1 นาที ทำให้:
- เห็นปัญหาทันที (ไม่ต้องรอจบกะ)
- ข้อมูลแม่นยำ 99%+
- เปรียบเทียบเครื่อง/กะ/รุ่นได้
- มี Dashboard ให้ผู้บริหารดูจากมือถือ
วิธีเริ่มต้นวัด OEE ในโรงงาน
- เลือกเครื่องนำร่อง 1-2 ตัว ที่เป็น bottleneck
- กำหนด Ideal Cycle Time ของแต่ละผลิตภัณฑ์ (ดูจาก spec เครื่อง)
- เชื่อมต่อ sensor หรือ PLC เพื่อนับ run/stop และจำนวนชิ้น
- บันทึกสาเหตุ downtime ทุกครั้ง (โครงสร้าง 6 losses)
- ตั้ง dashboard real-time ให้หัวหน้ากะดู
- Review รายสัปดาห์ ระบุ top 3 losses และตั้งเป้าแก้
สรุป
OEE ไม่ใช่แค่ตัวเลขรายงาน แต่เป็นเครื่องมือชี้จุดที่ "เลือดไหล" ในโรงงาน เริ่มต้นด้วย 1 เครื่อง วัด 1 เดือน คุณจะเห็นโอกาสประหยัดต้นทุน 20-40% ที่เคยมองไม่เห็น
โรงงานที่ลงทุนกับระบบ OEE มักได้ ROI กลับใน 6-12 เดือน เพราะแค่ลด unplanned downtime ลง 10% ก็คุ้มค่าระบบแล้ว
อ่านต่อ
- MES กับ ERP ต่างกันอย่างไร — เข้าใจระบบที่ต่อยอดจาก OEE
- เริ่มต้น IoT ในโรงงาน — รากฐานของการเก็บข้อมูล OEE อัตโนมัติ
หากกำลังวางแผนระบบ OEE ในโรงงาน ทีม ไนท์เดย์ เทคโนโลยี ทำงานครอบคลุมตั้งแต่เชื่อมต่อ PLC, Dashboard ถึงรายงานสำหรับผู้บริหาร — ติดต่อเรา เพื่อพูดคุยรายละเอียด